Метал DINSENзаймаецца апрацоўкай металу і вырабамі з нержавеючай сталі. Яна валодае навыкамі розных працэсаў апрацоўкі металу і дасягнула выдатных вынікаў у даследаваннях, распрацоўках і вытворчасці крапежных вырабаў з нержавеючай сталі, хамутоў, злучэнняў, муфт, труб і фітынгаў і г.д. Яна прапануе на рынак высакаякасную і разнастайную металічную прадукцыю і заслужыла добрую рэпутацыю ў галіне дзякуючы сваёй высокай якасці прадукцыі і вытанчанаму майстэрству.
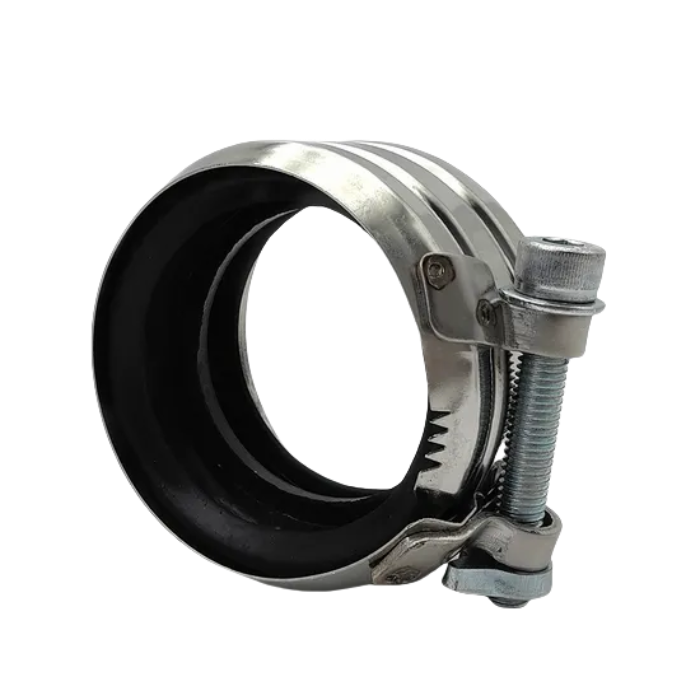
Апрацоўка металу на прыкладзе заціскаў
1. Сыравіна
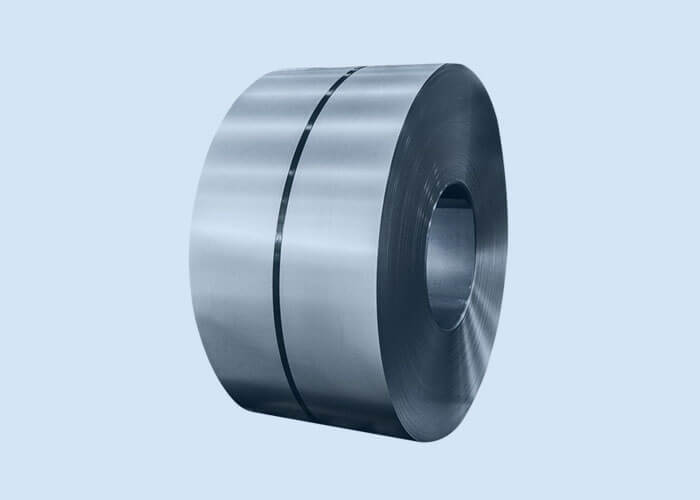
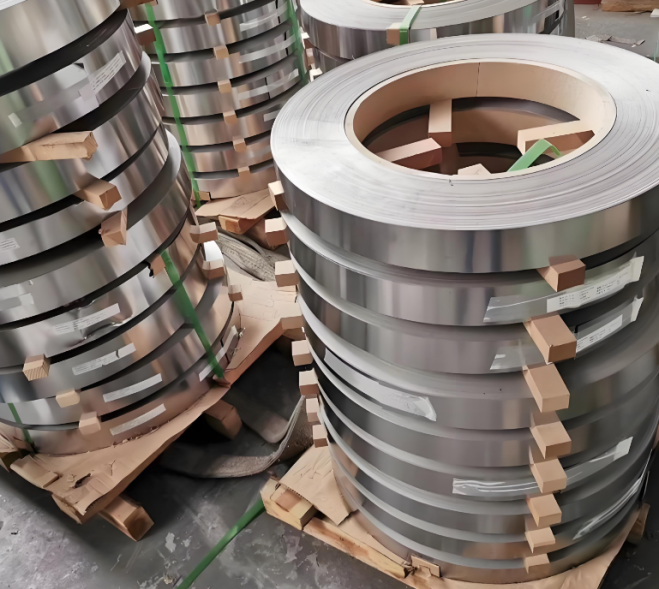
Выбар сыравіны: распаўсюджанымі матэрыяламі з'яўляюцца нержавеючая сталь (напрыклад, 304, 316), вугляродзістая сталь (Q235) або ацынкаваная сталёвая стужка, якія можна выбраць у залежнасці ад патрабаванняў да каразійнай устойлівасці, трываласці і кошту.
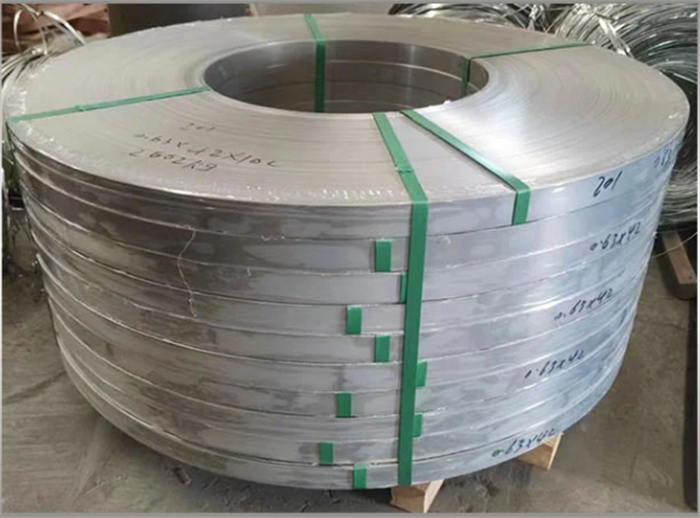
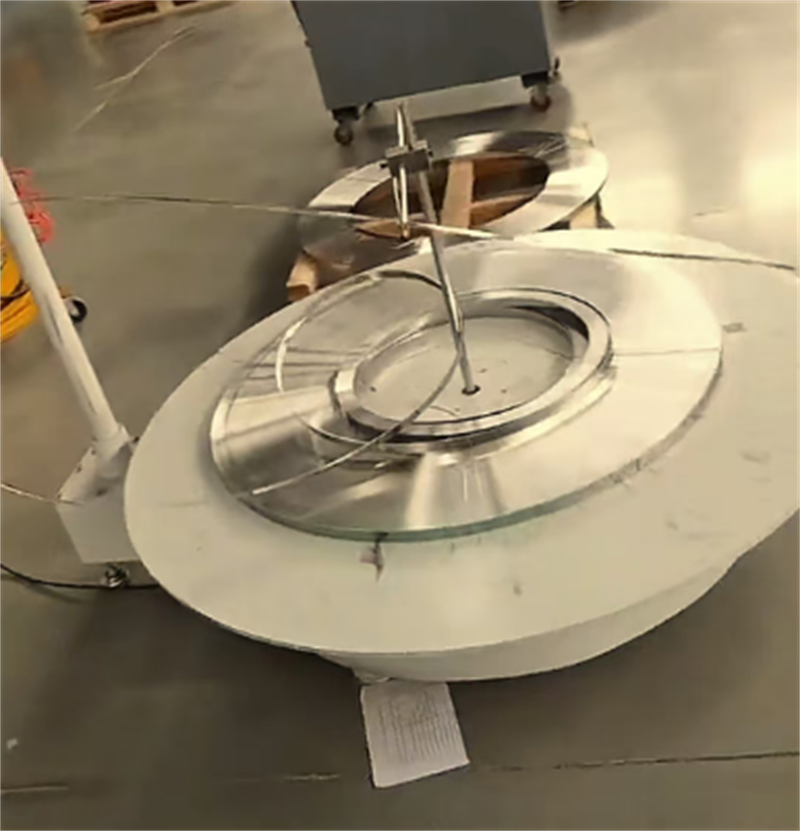
Разразанне сталёвай стужкі: вялікая сталёвая стужка разразаецца на патрэбную шырыню (напрыклад, 10 мм, 12 мм) з дапамогай разрэзнай машыны, каб забяспечыць дакладнасць памераў і роўнасць краёў.
2. Штампоўка
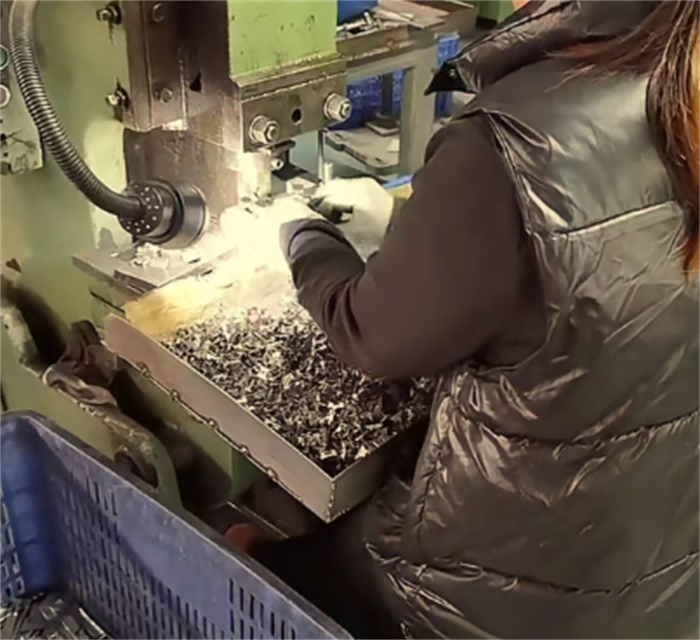
Канструкцыя штампоўкі: распрацоўка штампа ў залежнасці ад тыпу заціску для горла (напрыклад, чарвячнага тыпу, балтавага тыпу) для прабівання корпуса заціску для горла (сталёвы рамень), замыкальнага вушка, разьбовай адтуліны і іншых канструкцый.
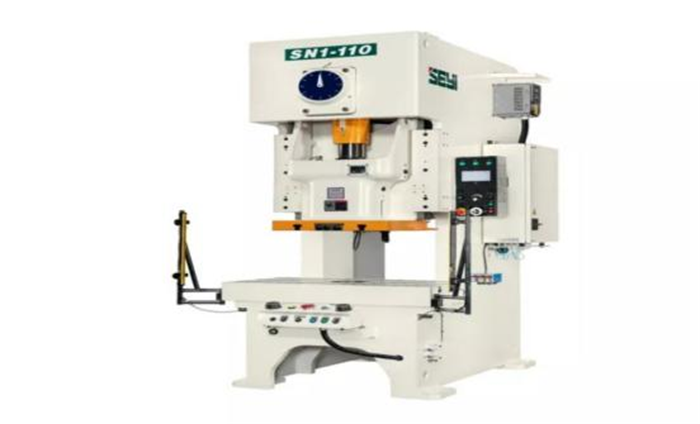
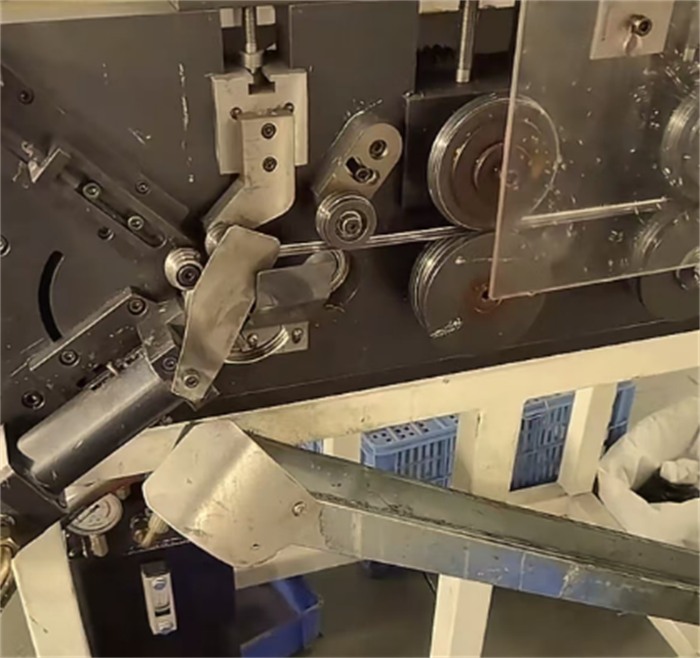
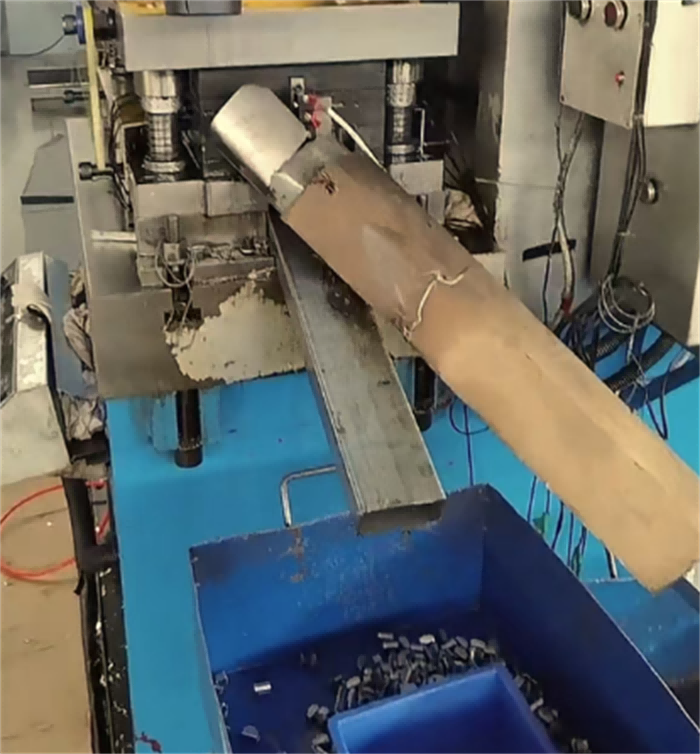
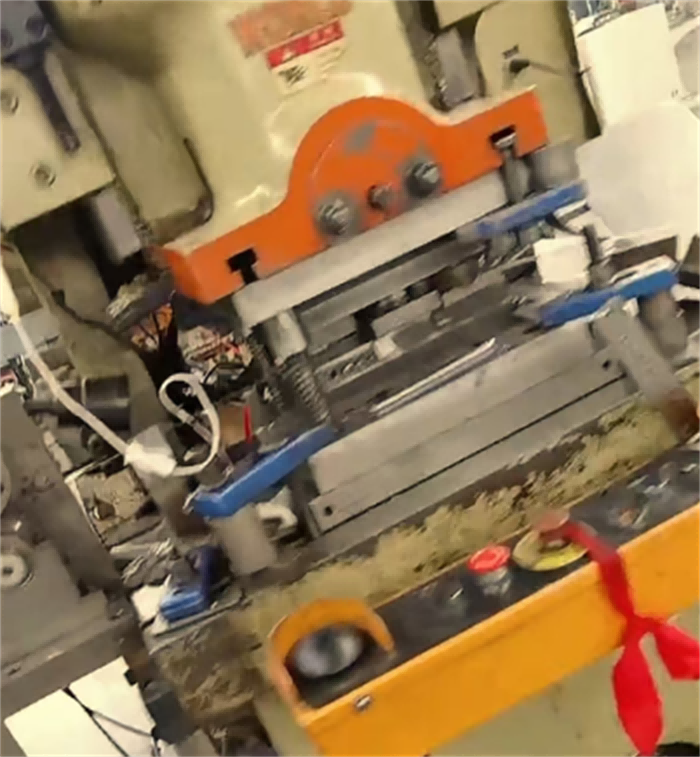
Штампоўка сталёвай стужкі: выкарыстоўвайце прабойны прэс і бесперапынную матрицу, каб адштампаваць сталёвую стужку ў кальцавы рамень з малюнкам зубцоў (для паляпшэння трэння) і апрацаваць механізм блакіроўкі (напрыклад, пазы чарвячнай перадачы або адтуліны для балтоў).
3. Зварка
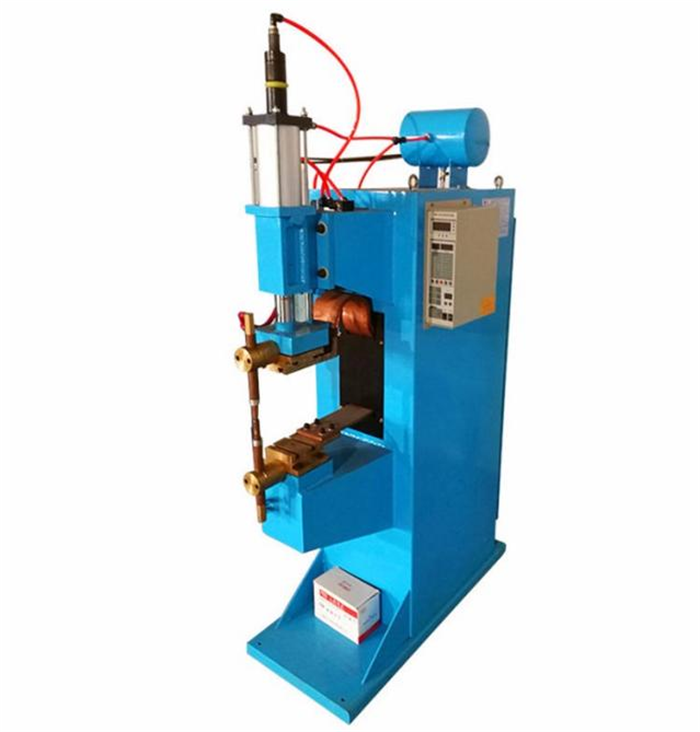
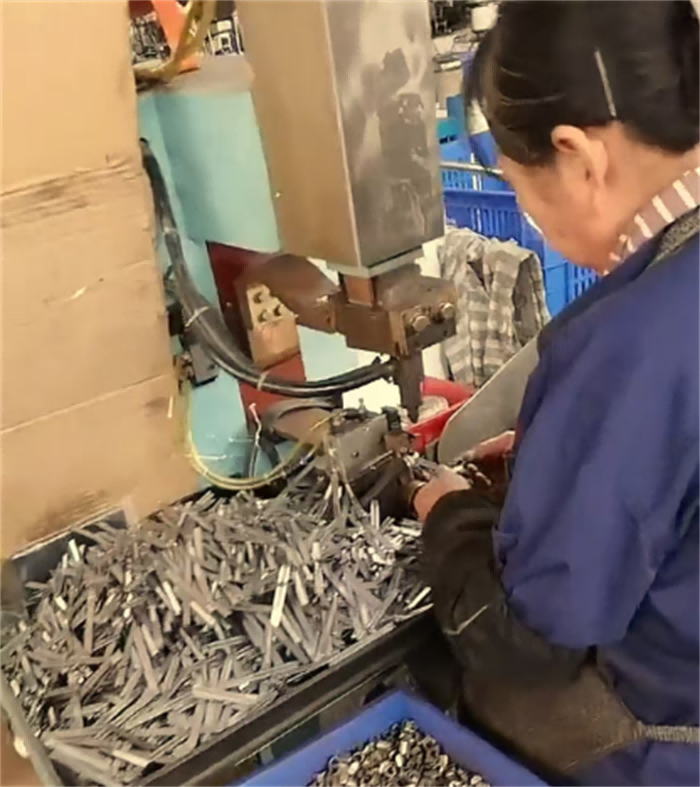
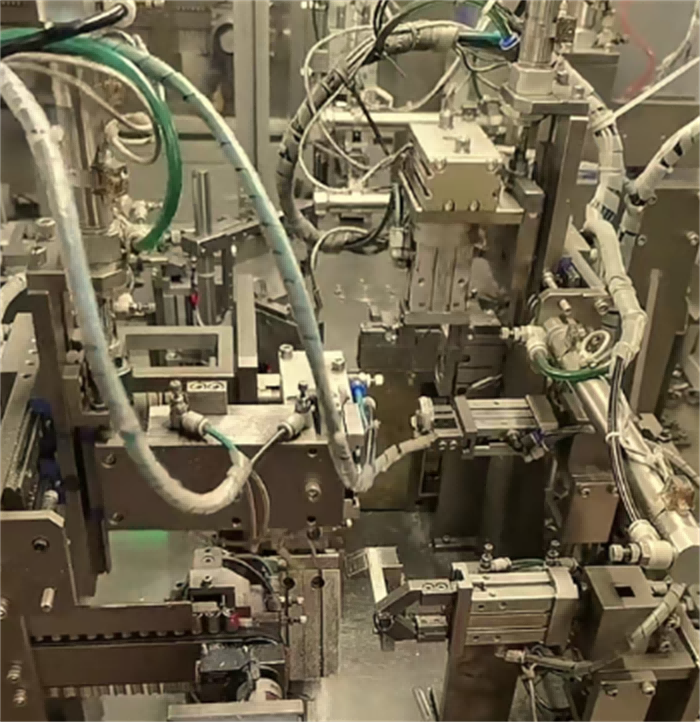
Кропкавая зварка/лазерная зварка: блакавальны механізм (напрыклад, гняздо чарвяка, аснова балта) прыварваецца і мацуецца да сталёвай паласы, каб забяспечыць трываласць і адсутнасць задзірын зварнога шва.
Аўтаматызаваная зварка: Высокадакладныя хамуты для горла зварваюцца рабатызаваным лазерам для павышэння эфектыўнасці і стабільнасці.
4. Апрацоўка паверхні
Гальваніка/напыленне: Матэрыялы з вугляродзістай сталі неабходна апрацоўваць для прадухілення іржы, напрыклад, цынкаваннем (белы цынк, каляровы цынк), нікеляваннем або напыленнем эпаксіднай смалы.
Пасівацыя: хамуты з нержавеючай сталі пасівуюцца шляхам травлення для павышэння каразійнай устойлівасці.
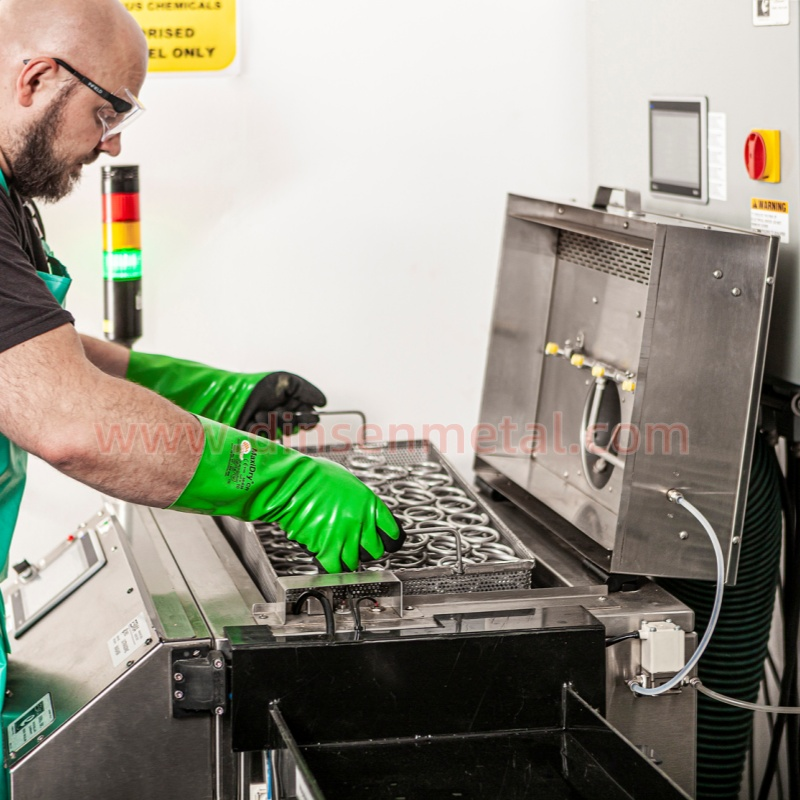
Пасівацыйная апрацоўка
5. Зборка і фіксацыя
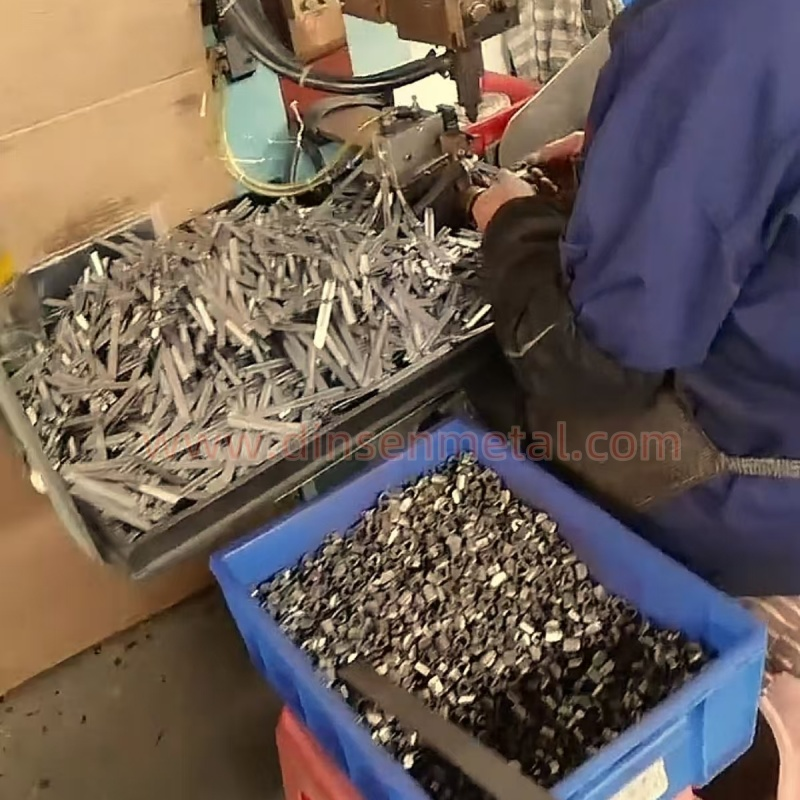
Чарвячны хамут гарлавіны: усталюйце вузел чарвячнай перадачы, замацуйце чарвячнае сядло заклёпкамі або зваркай, каб забяспечыць плаўнае кручэнне.
Заціск для горла балтавага тыпу: прасвідруйце і нарэжце адтуліны на абодвух канцах сталёвага пояса, усталюйце балты і гайкі і адкалібруйце дакладнасць супадзення разьбы.
6. Кантроль якасці
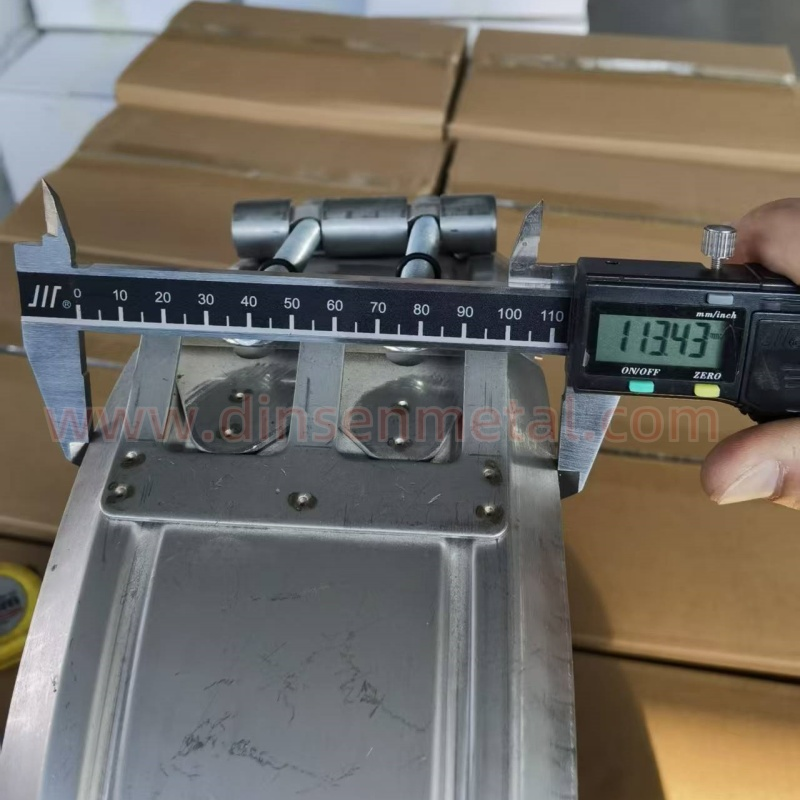
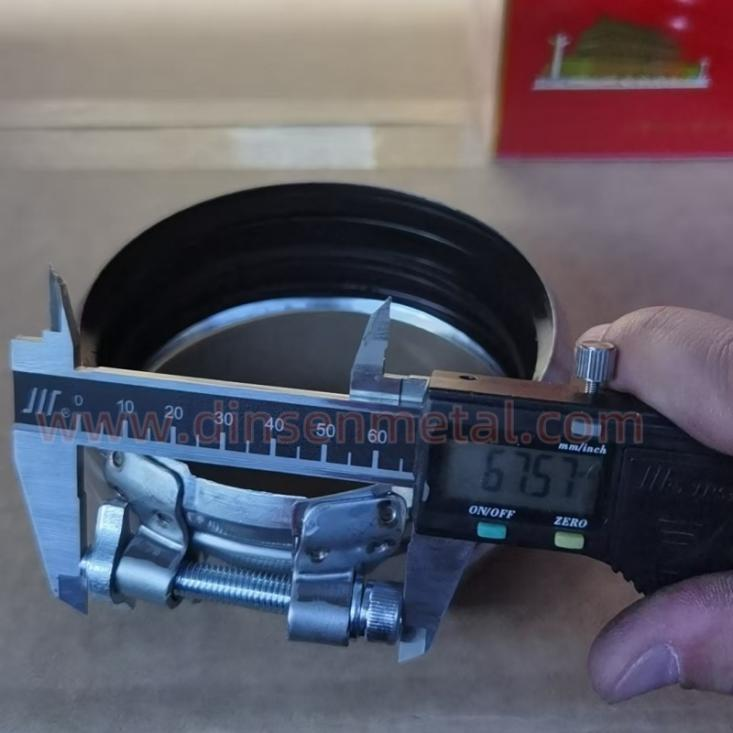
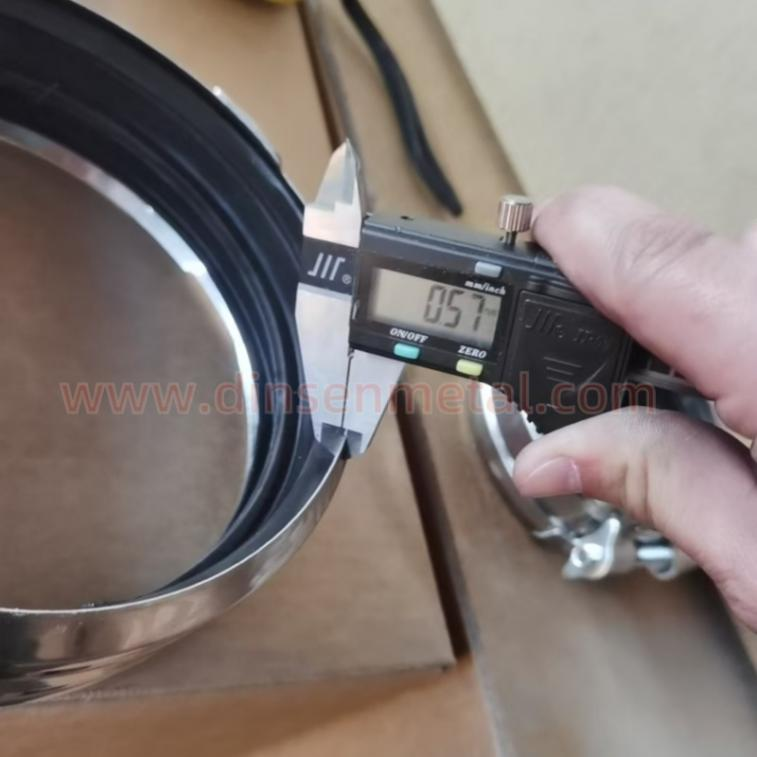
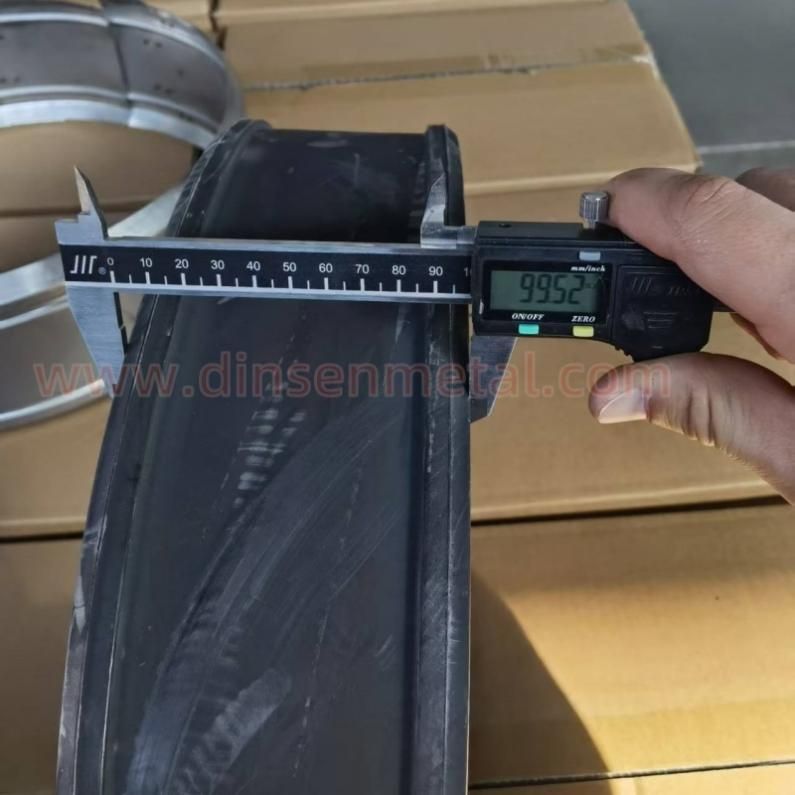
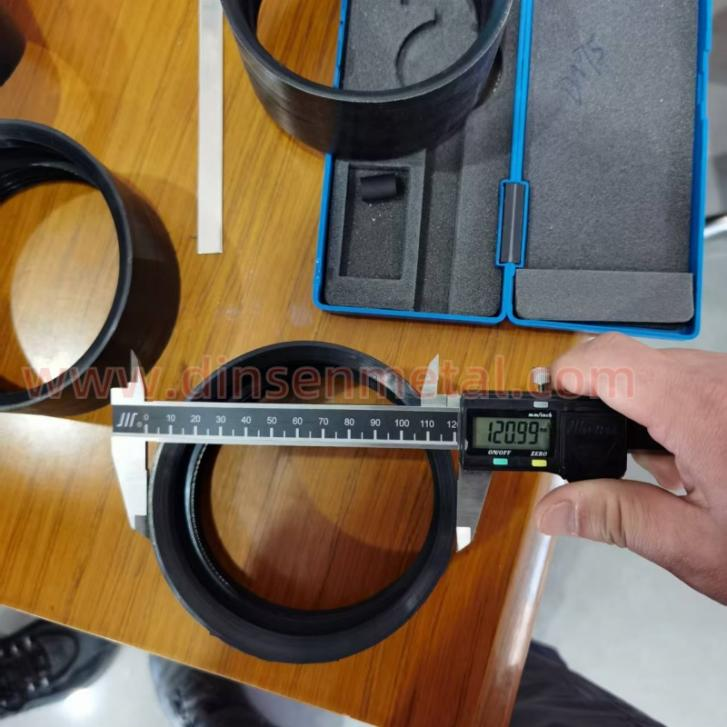
Вызначэнне памераў: выкарыстоўвайце штангенцыркулі і праектары для вымярэння ўнутранага дыяметра хамута, таўшчыні сталёвай стужкі і становішча блакавальнага механізму.
Выпрабаванне на трываласць: выкарыстоўвайце машыну для выпрабавання на расцяжэнне, каб праверыць сілу заціску хамута (напрыклад, трываласць на расцяжэнне ≥500 МПа) і даўгавечнасць блакавальнага механізму.
Выпрабаванне на каразійную стойкасць: выпрабаванне ў саляным тумане (напрыклад, 48-96 гадзін) для праверкі пакрыцця або эфекту пасівацыі.
7. Упакоўка
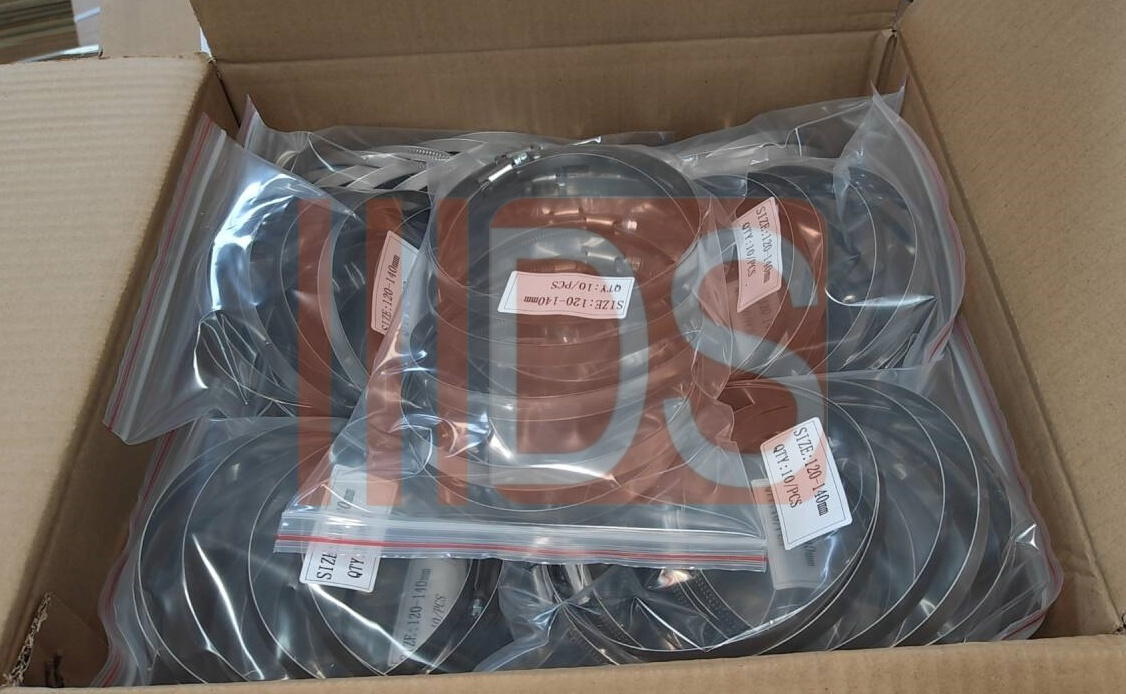
Кардонная ўпакоўка або герметычны поліэтыленавы пакет для прадухілення іржы падчас транспарціроўкі і захоўвання.
Класіфікацыя і ідэнтыфікацыя: Спакуйце па спецыфікацыі і матэрыяле, пазначце мадэль, партыю і дату вытворчасці.